

Número Browse:0 Autor:editor do site Publicar Time: 2026-09-22 Origem:alimentado


Os produtos de transmissão de energia prontos para uso atendem à grande maioria das aplicações industriais padrão atualmente. Eles oferecem desempenho diário confiável para transmissões convencionais. No entanto, confiar em correias padrão para transmissões não padronizadas geralmente resulta em falhas prematuras. Você pode enfrentar tempo de inatividade excessivo da máquina ou perceber o desempenho do equipamento gravemente comprometido sob cargas de pico. Devemos estabelecer uma estrutura clara para estes cenários de engenharia de alto risco. Este guia ajuda você a decidir se a fabricação personalizada é realmente justificada para seu maquinário exclusivo. Exploramos como a confiabilidade de longo prazo e a eficiência operacional contínua compensam os altos custos iniciais de ferramentas. Você aprenderá exatamente quando e como fazer a transição das soluções de catálogo padrão. Abordaremos diagnósticos avançados de falhas, compensações complexas de engenharia de materiais e processos críticos de verificação de fornecedores. Ao compreender essas variáveis, você pode atualizar com segurança os componentes do seu sistema de transmissão.
A personalização normalmente é justificada por ambientes operacionais extremos (calor, produtos químicos), geometrias exclusivas de polias ou restrições de equipamentos legados.
A alteração das especificações da correia em V dentada envolve compromissos de engenharia, particularmente entre flexibilidade (raio de curvatura) e resistência à tração.
As Quantidades Mínimas de Pedido (MOQs) e os custos de ferramentas são as principais barreiras financeiras para execuções personalizadas.
Selecionar o certo de correia em V dentada fornecedor exige a verificação de seus recursos de prototipagem rápida e testes dinâmicos, e não apenas de seu preço por unidade.
A diferenciação entre desgaste normal e falha sistêmica é absolutamente crucial. As correias padrão desgastam-se uniformemente com o tempo. Eles podem durar milhares de horas de operação antes de se degradarem. As falhas sistêmicas parecem totalmente diferentes. Você detectará vidros irregulares nas paredes laterais quase imediatamente. Você pode encontrar cabos de tração quebrados espalhados dentro da proteção da máquina. Engrenagens completamente cortadas indicam problemas graves. Esses sintomas geralmente apontam para designs de unidade incompatíveis. Raramente indicam uma produção fabril deficiente.
Identificação de falhas sistêmicas: Procure queimaduras localizadas, perda rápida de tensão ou padrões de desgaste assimétricos.
Degradação térmica: Os compostos de neoprene padrão deterioram-se rapidamente. Essa quebra ocorre rapidamente em temperaturas ambientes superiores a 60°C (140°F). O elastômero endurece sob calor constante. Ele perde o controle da polia. Eventualmente, ele quebra sob carga dinâmica. Se seu aplicativo funcionar consistentemente mais quente, você deverá atualizar o material. Um composto personalizado de EPDM ou poliuretano torna-se estritamente necessário. Freqüentemente vemos condições térmicas extremas em equipamentos de colheita agrícola. Os sopradores HVAC comerciais de alta resistência também sofrem muito com o intenso acúmulo de calor.
Geometrias de acionamento atípicas: Muitas máquinas modernas apresentam designs ultracompactos. Os engenheiros freqüentemente usam diâmetros de polia abaixo do mínimo para economizar espaço. Essas curvas apertadas forçam as correias padrão a assumirem formatos não naturais. Eles se esticam agressivamente ao longo das bordas externas. Eles comprimem severamente na parte inferior. Essa dinâmica severa faz com que os projetos padrão quebrem. A raiz da roda dentada se abre devido ao estresse de flexão excessivo.
Atualizações de densidade de potência: As instalações geralmente adaptam máquinas mais antigas para maior torque. Eles instalam motores mais potentes para aumentar a produção. No entanto, o envelope da polia existente raramente muda. Você não pode instalar facilmente correias padrão mais largas. Eles simplesmente não se adaptarão às restrições físicas. A personalização de componentes internos resolve isso com elegância. Você pode transmitir muito mais energia exatamente no mesmo espaço físico.
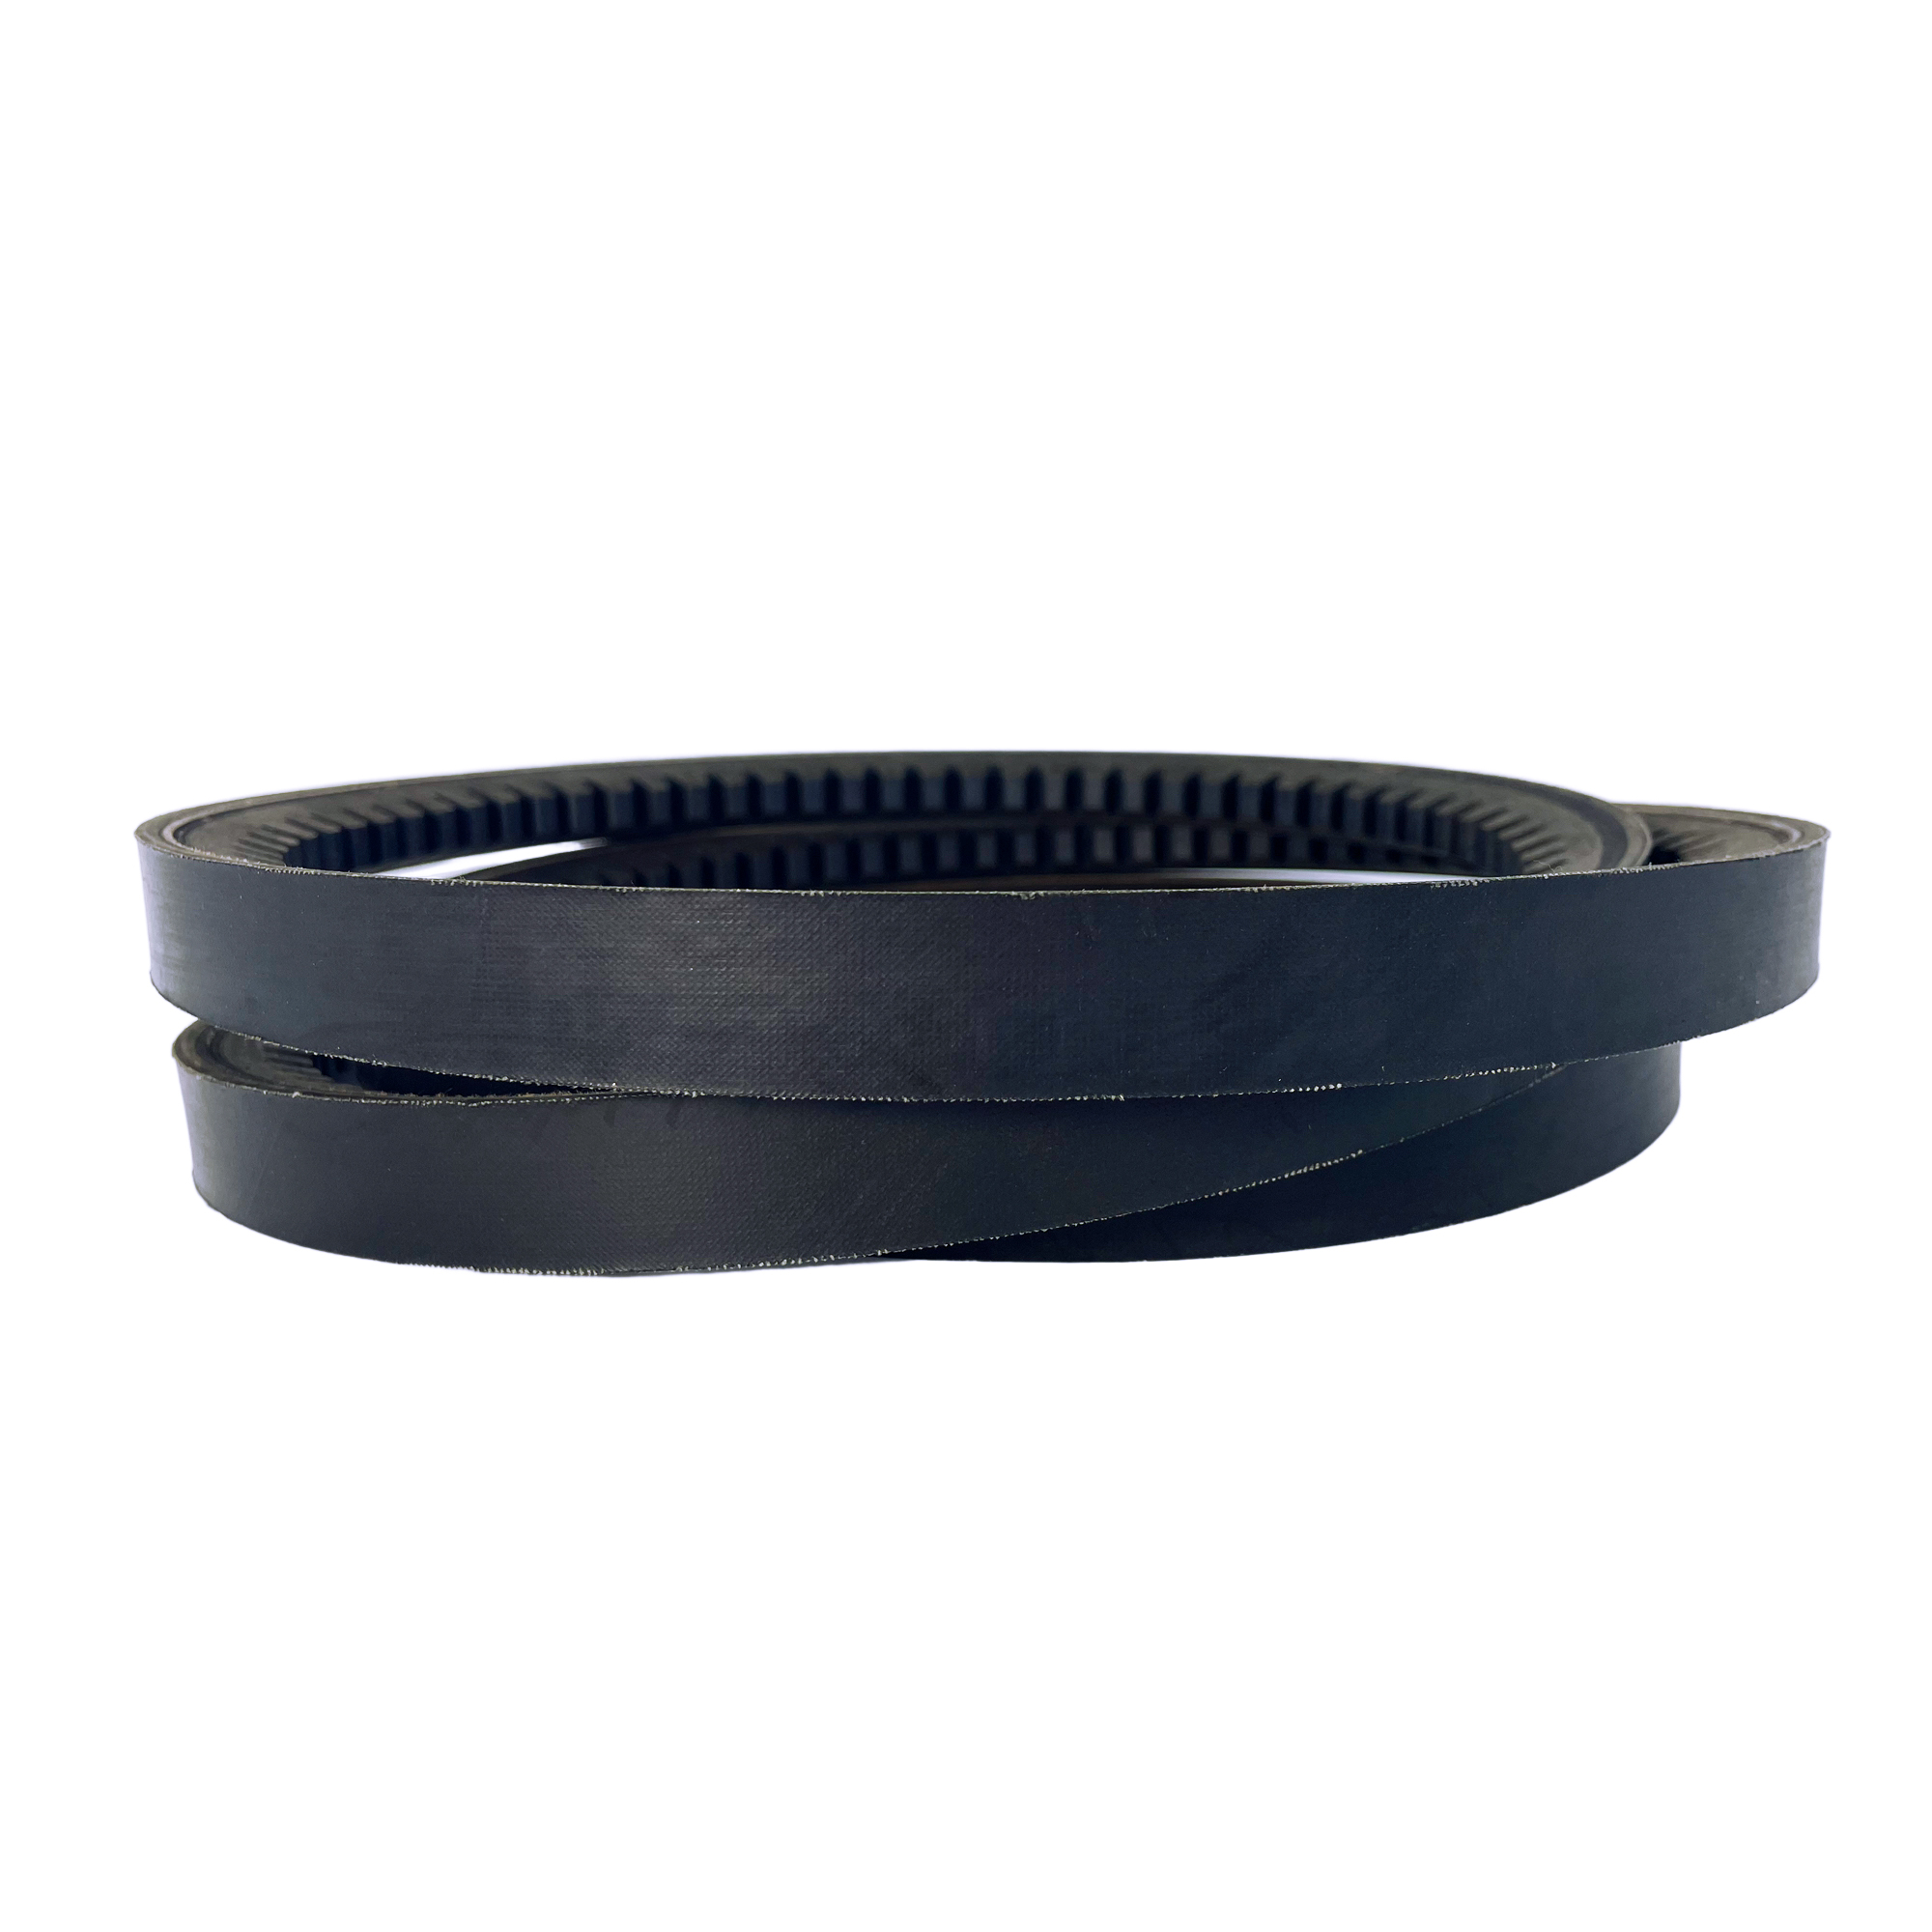
Ao avaliar uma correia em V dentada personalizada , os engenheiros devem observar atentamente vários parâmetros estruturais. Você não pode simplesmente adivinhar quais elementos precisam ser atualizados. Cada ajuste altera a física dinâmica do sistema de transmissão.
A atualização dos materiais de cobertura proporciona defesa imediata contra ambientes agressivos. As borrachas padrão degradam-se rapidamente quando expostas a óleos pesados de máquinas, ozônio atmosférico ou produtos químicos de limpeza agressivos. A personalização do invólucro externo evita essa rápida degradação química. Você também pode modificar a borracha base para obter conformidade especializada. Alcançar classificações antiestáticas de acordo com os padrões ISO 1813 evita faíscas perigosas. Modificações retardadoras de chama são igualmente críticas. As aplicações de mineração subterrânea ditam explicitamente essas escolhas de segurança.
Comparação de compostos de materiais para correias personalizadas
Base de elastômero | Limite térmico | Melhor ambiente de aplicação |
|---|---|---|
Neoprene Padrão | Até 140°F (60°C) | Serviço geral, ambientes limpos, HVAC padrão. |
Borracha EPDM | Até 250°F (121°C) | Calor elevado, clima extremo, agricultura ao ar livre. |
Poliuretano | Varia muito de acordo com a mistura | Alta resistência à abrasão, robótica de sala limpa. |
Nitrila (Buna-N) | Até 212°F (100°C) | Exposição a óleo pesado, áreas de refrigeração de máquinas-ferramenta. |
Os cabos internos controlam a força de tração real dentro de qualquer sistema de transmissão. Afastar-se do poliéster padrão proporciona grandes saltos de desempenho. A atualização para cabos Kevlar ou Aramida praticamente elimina estiramento indesejado. Esses materiais avançados acomodam cargas de choque pesadas sem esforço. Trituradores industriais de rochas e trituradores maciços dependem fortemente do Kevlar. O material evita quebras catastróficas da unidade durante congestionamentos repentinos.
Alterar a profundidade ou passo da roda dentada altera fundamentalmente o comportamento da correia. Engrenagens mais profundas aumentam drasticamente a flexibilidade para acionamentos serpentinos complexos. Eles navegam suavemente em feixes excepcionalmente pequenos, sem rachar. Por outro lado, engrenagens mais rasas fornecem muito mais suporte transversal. Eles suportam melhor cargas laterais pesadas. Você deve equilibrar exatamente a quantidade de borracha removida da seção inferior.
Muitas máquinas antigas operam em distâncias centrais altamente incomuns. Incrementos de comprimento padrão podem deixar seus tensores totalmente esgotados no primeiro dia. A especificação de comprimentos fora do padrão resolve perfeitamente esse problema de folga. Além disso, a especificação de microtolerâncias para conjuntos combinados continua vital. As especificações precisas da correia em V dentada garantem uma distribuição uniforme da carga. Cada correia em uma disposição paralela puxa exatamente o mesmo peso.
Cada modificação mecânica introduz novas variáveis em seu equipamento. A personalização requer um equilíbrio cuidadoso para evitar a correção de um problema e a criação de outro totalmente diferente.
O dilema flexibilidade versus expectativa de vida continua predominante. Aumentar a profundidade da engrenagem ajuda as correias a navegar facilmente pelas pequenas polias. Cortes mais profundos permitem raios de curvatura muito mais estreitos. No entanto, cortes mais profundos reduzem inerentemente a massa total da borracha. Esta redução reduz potencialmente a capacidade total de carga. Você troca o poder de tração bruto por extrema flexibilidade. Os engenheiros devem calcular esse compromisso meticulosamente.
Considerações acústicas pegam muitas equipes de design desprevenidas. Perfis de engrenagem personalizados introduzem frequências harmônicas completamente novas. Os engenheiros devem levar em conta os potenciais aumentos de ruído da unidade. Um tom modificado pode causar ruídos desagradáveis em altas RPMs. Isso é extremamente importante em espaços fechados de fábrica. Os limites de decibéis são rigorosamente aplicados em ambientes fechados. Os aparelhos voltados para o consumidor também exigem uma operação excepcionalmente silenciosa.
A realidade da cadeia de suprimentos muda drasticamente durante as execuções personalizadas. Você perde a conveniência do envio do distribuidor no dia seguinte. As lojas locais não terão o tamanho de sua propriedade. Você deve manter estoque de segurança adequado no local. Você deve prever as taxas de uso com precisão. Ao fazer parceria com um fornecedor especializado de correias em V, os projetos de correias em V dentadas geralmente exigem acordos de estoque personalizados. Alguns fabricantes armazenam estoque de emergência para você. Outros enviam todo o lote de produção imediatamente.
As realidades financeiras determinam antecipadamente a viabilidade do projeto. Você deve levar em consideração os custos de engenharia não recorrente (NRE). As taxas de molde personalizadas variam muito com base na seção transversal específica. Quantidades mínimas de pedido (MOQs) estritas se aplicam quase universalmente em todo o setor. Você pode comprar dois anos de estoque simultaneamente. Esta configuração requer alocação de capital inicial dedicada.
Um projeto personalizado de sucesso depende inteiramente do seu parceiro de fabricação. Você precisa de mais do que uma linha básica de produção de borracha. Você precisa de suporte de engenharia profundo.
Os recursos de prototipagem determinam a velocidade de validação do projeto. O fornecedor pode oferecer protótipos em pequenos lotes? Você deve testar pequenas quantidades antes de comprar moldes de produção caros. Testar em campo algumas dezenas de unidades evita desastres catastróficos. Um fornecedor rígido que exige um grande volume inicial sinaliza inflexibilidade. Eles provavelmente carecem de verdadeira agilidade de engenharia rápida.
Instalações de testes dinâmicos separam os parceiros premium das extrusoras básicas. O fabricante deve fornecer dados de testes empíricos abrangentes. Eles devem medir a queda de tensão ao longo de milhares de ciclos. Eles devem monitorar as taxas de escorregamento sob condições de pico de torque. As métricas de geração de calor são igualmente vitais. Depender puramente da matemática teórica muitas vezes leva a falhas de campo. A simulação do mundo real prova que o design realmente funciona.
A rastreabilidade da qualidade garante consistência de fabricação a longo prazo. Seu milésimo cinto deve combinar perfeitamente com seu primeiro protótipo. Certifique-se de que o fornecedor da correia em V dentada utilize um rastreamento rigoroso de lotes. Eles deveriam empregar auditoria dimensional avançada no chão de fábrica. O perfil a laser escaneia a correia acabada com precisão. Garante uma consistência rigorosa em todas as execuções de produção. Um único lote ruim pode interromper toda a sua linha de montagem.
Antes de assinar uma fatura de ferramentas personalizadas, avalie suas opções arquitetônicas. Às vezes, alterar a própria máquina faz mais sentido do que alterar a correia.
Avalie cuidadosamente o limite da análise custo-benefício. Compare o impacto financeiro a longo prazo das correias personalizadas com o redesenho do equipamento. Veja o gasto de capital único para atualizar as polias. Se a troca por polias padrão maiores levar apenas algumas horas de usinagem, pode ser a escolha superior. No entanto, se o redesenho das polias exigir uma modificação completa do chassi, as correias personalizadas ganham facilmente.
Próximas etapas acionáveis:
Reúna dados precisos da unidade. Registre potência (HP), velocidade de rotação (RPM), distância central exata e pico de temperatura ambiente.
Documente modos de falha específicos de suas correias padrão atuais. Capture evidências fotográficas de rachaduras nas raízes ou envidraçamento nas paredes laterais.
Consulte um engenheiro de aplicações dedicado. Fale diretamente com um fabricante especializado em vez de um distribuidor industrial geral.
Personalizar uma correia em V dentada é uma decisão estratégica de engenharia, não uma simples troca de aquisição. Você modifica ativamente compostos químicos e geometrias estruturais para resolver falhas mecânicas específicas. Embora exija investimento inicial em validação de engenharia e ferramentas, uma correia adequadamente personalizada resolve permanentemente gargalos crônicos. Você elimina o tempo de inatividade constante e os cronogramas de substituição imprevisíveis em máquinas especializadas. Em última análise, o sucesso do projeto depende inteiramente da comunicação transparente dos parâmetros operacionais. Você deve trabalhar em estreita colaboração com um parceiro de fabricação validado. Trate sua correia como um componente altamente projetado e seu sistema de transmissão irá recompensá-lo com um desempenho confiável e ininterrupto.
R: Sim, normalmente. As correias dentadas geralmente funcionam mais frias e lidam melhor com polias menores do que as correias enroladas da mesma seção transversal. No entanto, certifique-se de que suas polias não estejam excessivamente desgastadas. As correias dentadas requerem contato perfeito com a parede lateral para transmitir energia com eficiência.
R: Os MOQs variam muito de acordo com o fabricante e o molde específico necessário. Para moldes existentes combinados com materiais personalizados, pode haver algumas centenas de unidades. Dimensões totalmente novas podem exigir milhares de unidades para justificar os custos de ferramentas.
R: Dependendo da complexidade do composto do material e dos requisitos de teste dinâmico, o cronograma do protótipo à produção geralmente varia de 6 a 16 semanas.
R: Sim. Alterar o material elástico do cordão (por exemplo, mudar para Kevlar) ou a profundidade da engrenagem altera fundamentalmente as características de alongamento. Seu fornecedor deve fornecer um protocolo de tensionamento revisado específico para o projeto personalizado.


